
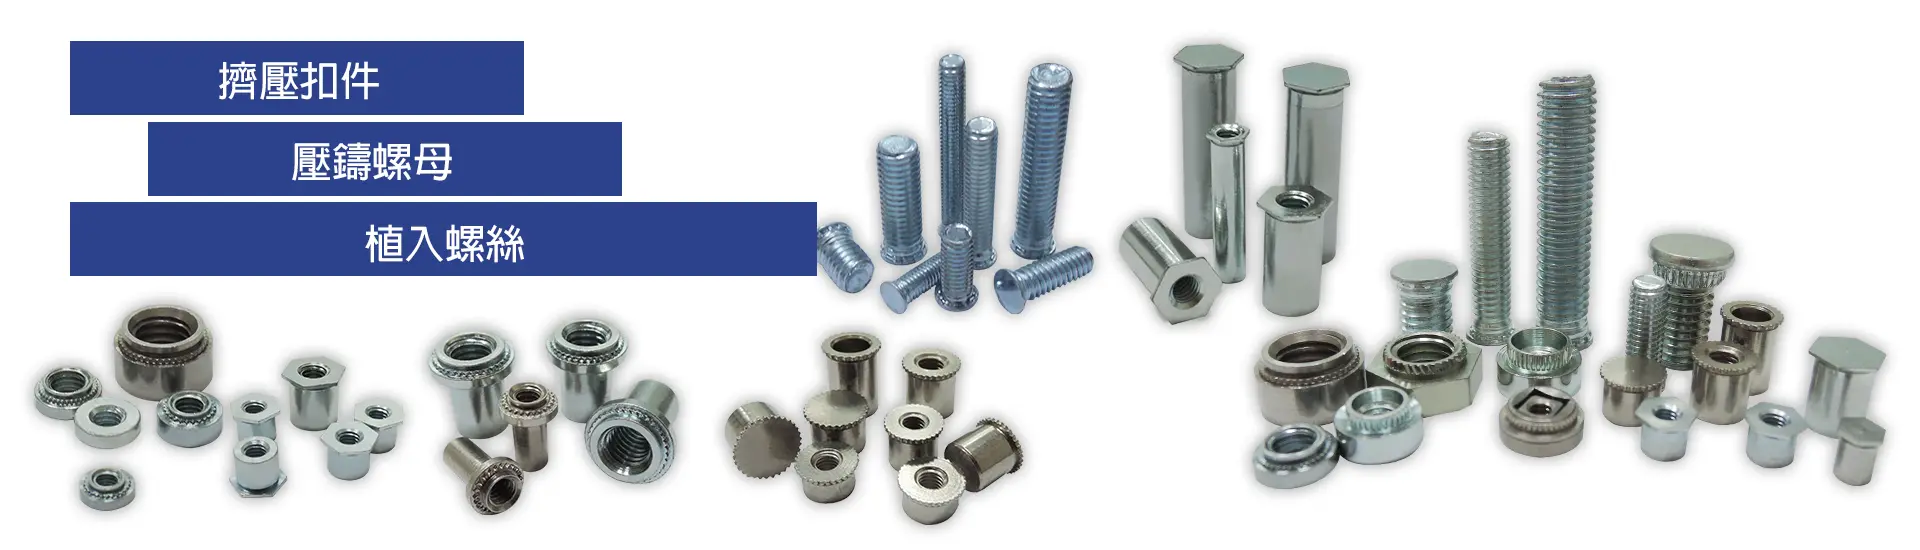

TSC 7 壓鑄螺母
壓鑄螺母
TSC 7 SELF-CLINCHING STANDOFFS
TSC7之材質:鐵、白鐵。
建議安裝程序:
1. 於鐵板上沖壓或鑽出適當尺寸之孔徑,不要進行二次加工處理,如:去毛邊。
2. 將壓鑄螺母穿過板材上的孔,固定於鐵鉆上。
3. 使鉚合機和鐵砧表面平行,而後施加足夠的擠壓力量將壓鑄螺母的頭崁入板材。
擠壓扣件之優點:
1.擠壓扣件可在任何平行的施力下進行安裝。
2.擠壓扣件具備高拉力&高扭力。
3.安裝擠壓扣件不需要倒角或去毛邊之類的特殊鑽孔。
4.安裝擠壓扣件後金屬板的另一面能夠保持平整。
5.安裝後擠壓扣件無重複攻牙之必要。
6.安裝擠壓扣件成本低。
壓鑄螺母:
有螺紋的螺帽強度較低碳鋼 (軟鋼) 螺絲高,常被用於組裝時,需要高強度螺牙的裝配物件上。
1.適用在表層及內板須分隔開的組裝物件,如電子產品。
2.透牙及盲孔為一般常用之規格。
★ 其他尺寸和材質可以客戶需求訂製。
TSC 7 壓鑄螺母規格 (mm)
| Thread Size Part NO. | L Length ±0.003 | D DIM +0.00 -0.13 | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Types | Type ST | Type SC | ||||||||||
| M2.5x0.45 2545 | 2 | 3 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 19 | 4.19 |
| M2.5x0.45 2545B | 2 | 3 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 19 | 5.38 |
| M3.0x0.5 350 | 2 | 3 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 19 | 4.19 |
| M3.0x0.5 350B | 2 | 3 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 19 | 5.38 |
| M3.5x0.6 356 | 2 | 3 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 5.38 | |
TSC 7 壓鑄螺母規格 (mm)
| Thread Size Part NO. | L Length ±0.08 | D DIM +0.000 -0.005 | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Types | Type ST | Type SC | ||||||||||
| #2-56 256 | 0.090 | 0.125 | 0.187 | 0.250 | 0.312 | 0.375 | 0.437 | 0.500 | 0.562 | 0.625 | 0.687 | 0.750 |
| #2-56 256B | 0.090 | 0.125 | 0.187 | 0.250 | 0.312 | 0.375 | 0.437 | 0.500 | 0.562 | 0.625 | 0.687 | 0.750 |
| #4-40 440 | 0.090 | 0.125 | 0.187 | 0.250 | 0.312 | 0.375 | 0.437 | 0.500 | 0.562 | 0.625 | 0.687 | 0.750 |
| #4-40 440B | 0.090 | 0.125 | 0.187 | 0.250 | 0.312 | 0.375 | 0.437 | 0.500 | 0.562 | 0.625 | 0.687 | 0.750 |
| #6-32 632 | 0.090 | 0.125 | 0.187 | 0.250 | 0.312 | 0.375 | 0.437 | 0.500 | 0.562 | 0.625 | 0.687 | |
TSC 7 壓鑄螺母開孔急板厚範圍(mm)
| Thread Size Part NO. | +0.08 -0.00 | MIN | MIN |
|---|---|---|---|
| M2.5x0.45 2545 | 4.2 | 4.19 | 0.63 |
| M2.5x0.45 2545B | 5.40 | 5.38 | 0.63 |
| M3.0x0.5 350 | 4.2 | 4.19 | 0.63 |
| M3.0x0.5 350B | 5.40 | 5.38 | 0.63 |
| M3.5x0.6 356 | 5.40 | 5.38 | 0.63 |
TSC 7 壓鑄螺母開孔急板厚範圍(inch)
| Thread Size Part NO. | +0.003 -0.000 | MIN | MIN |
|---|---|---|---|
| #2-56 256 | 0.166 | 0.230 | 0.025 |
| #2-56 256B | 0.213 | 0.270 | 0.025 |
| #4-40 440 | 0.166 | 0.230 | 0.025 |
| #4-40 440B | 0.213 | 0.270 | 0.025 |
| #6-32 632 | 0.213 | 0.270 | 0.025 |